Roestvrijstalen Sculptuur: Een Complete Gids voor Ontwerp, Afwerkingen, Fabricage en Buitengebruik
Een roestvrijstalen sculptuur kan dienen als opvallend middelpunt in een openbaar plein, commerciële ontwikkeling, hotelingang, landschap of architectonische omgeving. De combinatie van sterkte, moderne uitstraling en veelzijdige oppervlaktebehandelingen maakt roestvrij staal een populair materiaal voor hedendaagse kunstwerken. Afhankelijk van het ontwerp kan het worden omgevormd tot gepolijste abstracte vormen, geometrische installaties, grote buitenmonumenten of gedetailleerde decoratieve stukken.
Het kiezen van roestvrij staal garandeert echter niet automatisch dat een sculptuur in elke omgeving goed presteert. Materiaalkwaliteit, plaatdikte, structureel ontwerp, laskwaliteit, oppervlakteafwerking, drainage en installatiedetails beïnvloeden allemaal het uiterlijk en de levensduur ervan. Een reflecterende sculptuur vereist bijvoorbeeld zorgvuldige oppervlaktevoorbereiding, terwijl een grote buiteninstallatie een geschikte draagstructuur en fundering nodig heeft.
Deze gids legt uit hoe je een roestvrijstalen sculptuurproject plant, materiaalkwaliteiten en afwerkingen vergelijkt, fabricagemethoden begrijpt en de kwaliteit evalueert vóór levering. Het is bedoeld voor ontwikkelaars, architecten, landschapsontwerpers, openbare kunstadviseurs en inkoopteams die roestvrijstalen kunstwerken vinden voor commerciële of openbare ruimtes.
1. Wat is een roestvrijstalen sculptuur?
Een roestvrijstalen sculptuur is een driedimensionaal kunstwerk dat voornamelijk uit roestvrij staal is vervaardigd. Het kan in vele vormen worden gemaakt, waaronder abstracte composities, geometrische structuren, figuratieve kunstwerken, dierensculpturen, letters en architectonische installaties. Het materiaal kan worden gesneden, gebogen, gewalst, gelast, gepolijst, geborsteld of gecoat om verschillende vormen en visuele effecten te bereiken.
In vergelijking met sommige traditionele beeldhouwmaterialen biedt roestvrij staal een combinatie van structurele sterkte en veelzijdigheid in het oppervlak. Het kan een schone, eigentijdse uitstraling creëren en kan worden aangepast voor zowel binnen- als buitentoepassingen. De geschiktheid voor een bepaald project hangt nog steeds af van de gekozen kwaliteit, het ontwerp, de kwaliteit van de fabricage en de omgevingsomstandigheden.
1.1 Veelvoorkomende typen roestvrijstalen beeldhouwwerken
Roestvrijstalen sculpturen kunnen worden geclassificeerd op basis van hun artistieke vorm en beoogde toepassing. Abstracte sculpturen maken vaak gebruik van vloeiende krommen, kruisende vlakken of geometrische structuren om visuele beweging te creëren. Figuratieve sculpturen stellen mensen, dieren of herkenbare objecten voor, terwijl architectonische sculpturen zijn ontworpen om gebouwen, ingangen, pleinen of landschapselementen aan te vullen.
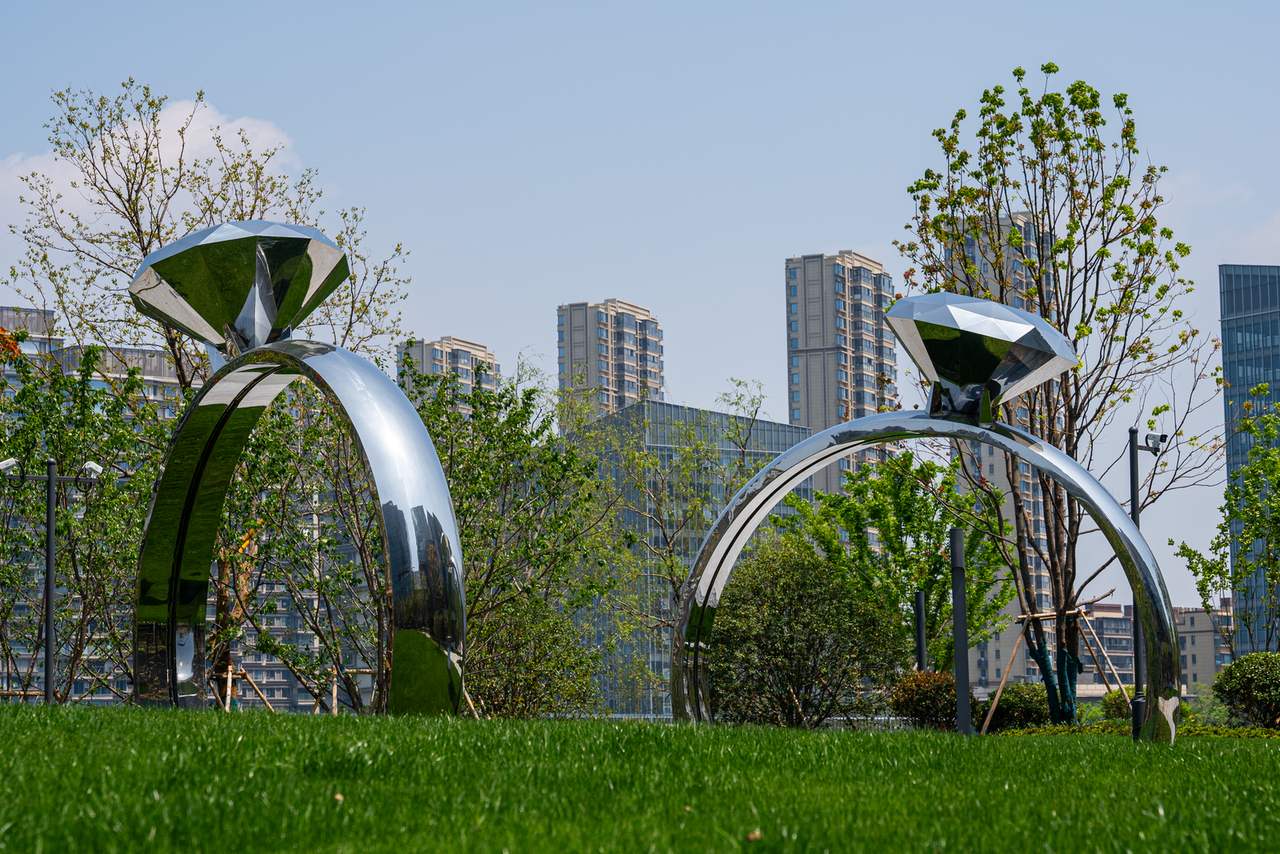
Reflectieve sculpturen zijn een andere veelvoorkomende categorie. Hun gepolijste oppervlakken interinteriëren met omliggende gebouwen, mensen, vegetatie en natuurlijk licht. Geborstelde of matte sculpturen zorgen voor een meer ingetogen uitstraling, terwijl geschilderd roestvrij staal specifieke kleuren in een project kan brengen. Sommige kunstwerken combineren roestvrij staal met steen, glas, verlichting of andere materialen om een complexer ontwerp te bereiken.
1.2 Binnen- en buitensculpturen van roestvrij staal
Indoor roestvrijstalen sculpturen worden vaak geïnstalleerd in hotellobby's, winkelcentra, kantoorgebouwen, receptieruimtes en culturele locaties. Deze projecten kunnen prioriteit geven aan oppervlaktekwaliteit, visuele details, kleurcoördinatie en de relatie tussen het kunstwerk en de interieurarchitectuur. Omdat binnenomgevingen over het algemeen meer gecontroleerd zijn, kan materiaalkeuze zich meer richten op uiterlijk en fabricagevereisten, hoewel schoonmaak en hantering nog steeds van belang zijn.
Buitensculpturen van roestvrij staal worden gebruikt in parken, openbare pleinen, waterkanten, tuinen, commerciële ontwikkelingen en stedelijke landschappen. Ze moeten rekening houden met regen, vochtigheid, temperatuurveranderingen, blootstelling aan wind, luchtverontreinigende stoffen en mogelijk contact met bijtende stoffen. Buitenprojecten vereisen daarom zorgvuldigere aandacht voor roestvrijstalen kwaliteit, oppervlakteontwerp, drainage, structurele ondersteuning en onderhoud.
2. Waarom kiezen voor roestvrij staal voor beeldhouwkunst?
Roestvrij staal biedt verschillende praktische en esthetische voordelen voor beeldhouwprojecten. Het kan een breed scala aan vormen en afwerkingen ondersteunen, waardoor het geschikt is voor zowel expressieve kunstwerken als architectonische toepassingen. De voordelen hangen echter af van het gebruik van een passende materiaalspecificatie en productieproces voor de beoogde omgeving.
2.1 Modern uiterlijk en veelzijdigheid van het oppervlak
Een van de belangrijkste redenen waarom ontwerpers kiezen voor roestvrij staal is het vermogen om verschillende visuele effecten te bereiken. Een spiegelglansend oppervlak kan de omliggende architectuur en het landschap weerspiegelen, waardoor het beeld visueel dynamisch wordt terwijl mensen eromheen bewegen. Een geborstelde afwerking zorgt voor een zachtere metallic uitstraling, terwijl een matte afwerking schittering kan verminderen en een meer ingetogen effect kan creëren.
Roestvrij staal kan ook worden geverfd, gekleurd of gecombineerd met andere materialen. Deze opties stellen ontwerpers in staat het beeld af te stemmen op een gevel van het gebouw, een landschapsconcept, een bedrijfsidentiteit of een thema van openbare kunst. De oppervlaktebehandeling moet vroeg worden geselecteerd omdat deze invloed kan hebben op fabricageprocessen, lasbehandeling, polijstvereisten en onderhoudsregelingen.
2.2 Sterkte en Structurele Flexibiliteit
Roestvrij staal heeft nuttige mechanische eigenschappen voor de productie van beeldhouwwerken. Het kan worden gevormd tot platen, buizen, platen en structurele componenten die verschillende artistieke geometrieën ondersteunen. Afhankelijk van het ontwerp kunnen fabrikanten holle profielen, interne frames, ribben, verstevigingen en verbindingsplaten gebruiken om een stabiele structuur te creëren zonder dat elk onderdeel massief wordt.
Deze flexibiliteit is vooral nuttig voor grote sculpturen. Een holle roestvrijstalen constructie kan het materiaalgebruik en het totale gewicht verminderen vergeleken met een massieve metalen bekist, hoewel de interne constructie nog steeds moet worden ontworpen voor de verwachte belastingen. De juiste dikte en versterking hangen af van de afmetingen, vorm, dragende omstandigheden en installatieomgeving van het beeldhouwwerk.
2.3 Corrosiebestendigheid en onderhoud
Roestvrij staal bevat chroom, wat bijdraagt aan de vorming van een passieve oppervlaktelaag die helpt corrosie te weerstaan. Dit maakt het geschikt voor veel omgevingen waar gewoon koolstofstaal uitgebreidere beschermingscoatings vereist. Toch is roestvrij staal niet volledig corrosiebestendig. De prestaties hangen af van de invalskwaliteit, de conditie van het oppervlak, de blootstellingsomstandigheden en de onderhoudspraktijken.
Buitensculpturen kunnen worden blootgesteld aan zout, verontreinigingen, vuil, stilstaand water en andere verontreinigingen. Deze kunnen het uiterlijk van het oppervlak beïnvloeden en onder bepaalde omstandigheden bijdragen aan lokale corrosie. Het kiezen van een geschikte kwaliteit, het vermijden van slecht ontworpen watervallen, het toepassen van geschikte fabricagemethoden en het regelmatig reinigen van het beeld kan helpen om het uiterlijk te behouden.
3. Het kiezen van de juiste roestvrijstalen kwaliteit
Niet alle roestvrijstalen kwaliteiten presteren op dezelfde manier. De juiste specificatie moet gebaseerd zijn op de installatieomgeving, verwachte blootstelling, fabricagevereisten en projectbudget. Voor kopers van beeldhouwwerken is het belangrijk om de daadwerkelijke locatie met de fabrikant te bespreken in plaats van een kwaliteit te kiezen op basis van alleen de naam of de algemene reputatie.
3.1 304 Roestvrij Staal
Grade 304 is een veelgebruikt austenitisch roestvrij staal met een goede algemene corrosiebestendigheid en vormbaarheid. Het wordt vaak gebruikt voor binnensculpturen en veel buitentoepassingen waar de blootstelling relatief matig is. Het kan worden gesneden, gebogen, gelast en gepolijst, waardoor het geschikt is voor een breed scala aan beeldhouwontwerpen.
Echter, 304 roestvrij staal is mogelijk minder geschikt voor omgevingen met aanzienlijke chloride-blootstelling, zoals kustlocaties of gebieden waar vaak ontdooizout wordt gebruikt. Oppervlaktevervuiling en slecht onderhoud kunnen ook de prestaties beïnvloeden. Voor projecten in meer agressieve omgevingen kan een andere graad geschikter zijn.
3.2 316 Roestvrij Staal
Graad 316 bevat molybdeen, wat de weerstand tegen bepaalde vormen van corrosie verbetert, vooral in chloridehoudende omgevingen. Het wordt vaak beschouwd voor buitensculpturen in kustgebieden, waterfrontprojecten en locaties die worden blootgesteld aan zwaardere omgevingsomstandigheden.
Hoewel 316 over het algemeen betere chloridebestendigheid biedt dan 304, moet het niet als corrosieresistent worden behandeld. Ontwerpdetails, oppervlakteafwerking, fabricagekwaliteit en onderhoud blijven belangrijk. Het eindcijfer moet worden geselecteerd op basis van de daadwerkelijke blootstellingsomstandigheden en, waar nodig, professioneel materiaaladvies.
3.3 Andere roestvrijstalen gradaties
Andere roestvrijstalen kwaliteiten kunnen worden overwogen voor specifieke projectvereisten. Sommige kwaliteiten bieden verschillende combinaties van sterkte, corrosiebestendigheid, vormbaarheid of kosten. Echter, niet elke graad is even geschikt voor complexe vorm-, lassen- of hooggepolijste beeldhouwoppervlakken.
Voor de meeste architectonische en openbare kunstprojecten moeten kopers vermijden om een kwaliteit te kiezen die alleen omdat deze goedkoper is of een hogere sterkte heeft. Het materiaal moet passen bij het ontwerp- en fabricageproces van het beeldhouwwerk. De fabrikant moet de voorgestelde graad in de technische offerte vermelden en uitleggen waarom deze geschikt is voor de beoogde toepassing.
3.4 Vergelijking van 304 en 316 roestvrij staal
De volgende vergelijking biedt een algemene referentie voor projectbesprekingen. De daadwerkelijke prestaties hangen af van materiaalspecificaties, milieublootstelling, fabricage, oppervlaktetoestand en onderhoud.
| Vergelijkingsitem | 304 Roestvrij Staal | 316 Roestvrij Staal |
|---|---|---|
| Algemene corrosiebestendigheid | Goed voor veel veelvoorkomende omgevingen | Over het algemeen hoger in chloridehoudende omgevingen |
| Typische toepassingen | Binnensculpturen en matige buitenomgevingen | Kust-, waterkant- en veeleisendere buitenomgevingen |
| Vormen en lassen | Geschikt voor gangbare beeldhouwprocesjes | Ook geschikt, met proceskeuze op basis van de applicatie |
| Relatieve materiaalkosten | Over het algemeen lager | Over het algemeen hoger |
| Selectie Overweging | Evalueer de blootstellings- en onderhoudsomstandigheden | Bedenk waar extra chlorideweerstand vereist is |
4. Afwerkingen van roestvrijstalen beeldhouwwerken
De afwerking van het oppervlak bepaalt hoe een roestvrijstalen sculptuur omgaat met licht en zijn omgeving. Het beïnvloedt ook de zichtbaarheid van vingerafdrukken, krassen, fabricagesporen en milieuvervuiling. Kopers dienen de beoogde afwerking te bevestigen met duidelijke beschrijvingen, referentiefoto's of fysieke voorbeelden voordat de productie begint.
4.1 Spiegelgepolijst roestvrij staal
Spiegelpolijsten creëert een sterk reflecterend oppervlak dat nabijgelegen gebouwen, landschappen, mensen en veranderende lichtomstandigheden kan weerspiegelen. Het wordt vaak gebruikt voor hedendaagse openbare kunst, monumentale sculpturen, commerciële pleinen en architectonische installaties waar visuele impact belangrijk is.
Om een consistente spiegelafwerking te bereiken, is zorgvuldig slijpen en polijsten nodig. Oppervlaktedefecten, ongelijke lasbehandeling, krassen en verschillen tussen aangesloten panelen kunnen bijzonder opvallend worden. Grote sculpturen moeten mogelijk in secties worden verdeeld voor fabricage, dus de fabrikant moet tijdens de eindmontage goed letten op overgangen en uitlijning.
Spiegelgepolijste oppervlakken vereisen ook geschikte behandeling en reiniging. Beschermende materialen moeten worden gebruikt tijdens transport en installatie om het risico op krassen te verminderen. Na installatie kan regelmatig schoongemaakt worden om vingerafdrukken, stof, watervlekken en andere verontreinigingen te verwijderen.
4.2 Geborsteld roestvrij staal
Geborsteld roestvrij staal heeft een richtingsstructuur die is gecreëerd door mechanische slijtage. Het geeft een zachtere metalen uitstraling dan een spiegelafwerking en kan geschikt zijn voor architectonische sculpturen, binneninstallaties en buitenkunstwerken waarbij een minder reflecterend oppervlak de voorkeur heeft.
De penseelrichting moet worden gepland over de zichtbare oppervlakken van het beeldhouwwerk. Als verschillende panelen een inconsistente nerfrichting of oppervlaktestructuren hebben, kan het uiteindelijke kunstwerk ongelijk lijken. Kopers dienen daarom de verwachte textuur en richting te bevestigen via een voorbeeld of goedgekeurde afwerkingsreferentie.
4.3 Matte en kralengeblazen afwerkingen
Matte afwerkingen verminderen de oppervlaktereflectiviteit en zorgen voor een meer ingetogen uitstraling. Afhankelijk van het gewenste effect kunnen fabrikanten mechanische afwerking of andere oppervlaktebehandelingsmethoden gebruiken. Kraalstralen kan een uniformer textuuroppervlak creëren, hoewel het uiteindelijke uiterlijk afhangt van het straalmedium, procesparameters en materiaalconditie.
Deze afwerkingen kunnen geschikt zijn voor sculpturen waarbij het ontwerp de nadruk legt op vorm en proportie in plaats van op reflectie. Ze kunnen ook helpen de visuele prominentie van bepaalde oppervlaktereflecties te verminderen, hoewel ze de noodzaak voor consistente fabricage en oppervlaktevoorbereiding niet elimineren.
4.4 Gekleurd en gecoat roestvrij staal
Roestvrijstalen sculpturen kunnen gekleurde oppervlakken krijgen door geschikte coating- of kleurprocessen. Dit stelt ontwerpers in staat specifieke visuele thema's te introduceren, af te stemmen met nabijgelegen architectuur of een sterker contrast binnen een landschap te creëren. Het gekozen proces moet geschikt zijn voor het basismateriaal en de beoogde blootstellingsomstandigheden.
Voor de productie moeten kopers de kleurreferentie, glansniveau, coatingtype en verwachte onderhoudsvereisten bevestigen. Grote sculpturen moeten mogelijk in aparte secties worden afgewerkt, dus de kleurconsistentie tussen de onderdelen moet worden gecontroleerd. Het projectteam moet ook verduidelijken hoe krassen of schade aan de coating na installatie kunnen worden hersteld.
5. Productieproces van roestvrijstalen beeldhouwwerken
De fabricage van roestvrijstalen sculpturen omvat verschillende verbonden productiefasen. De exacte volgorde hangt af van de vorm, afmetingen, oppervlakteafwerking en structurele ontwerpen van het beeldhouwwerk. Een klein decoratief sculptuur kan relatief eenvoudig snijden en assembleren vereisen, terwijl een groot reflecterend kunstwerk complexe vormen, lassen, polijsten en proefinstallatie kan omvatten.
5.1 Ontwerpbeoordeling en productietekeningen
Voordat de fabricage begint, beoordeelt de fabrikant het goedgekeurde concept en ontwikkelt de informatie die nodig is voor de productie. Dit kan driedimensionale modellen, gedimensioneerde tekeningen, doorsnededetails, materiaalspecificaties, componentenverdelingen en verbindingsdetails omvatten.
De beoordeling moet vaststellen of de voorgestelde geometrie kan worden gevormd en samengesteld met behulp van de beschikbare productieprocessen. Er moet ook rekening worden gehouden met hoe het beeld wordt vervoerd en geïnstalleerd. Alle wijzigingen die het artistieke uiterlijk, de algemene afmetingen of materiaalspecificaties beïnvloeden, moeten worden goedgekeurd voordat de productie begint.
5.2 Snijden en vormen van roestvrijstalen onderdelen
Roestvrijstalen platen, platen, buizen en andere componenten worden gesneden volgens de productietekeningen. Afhankelijk van de vereiste vorm en nauwkeurigheid kan de fabrikant lasersnijden, waterstraalsnijden, zagen of andere geschikte processen gebruiken. De gesneden onderdelen worden vervolgens voorbereid voor buigen, walsen of andere vorming.
Vormen wordt gebruikt om gebogen panelen, cilindrische secties, gevouwen randen en andere driedimensionale vormen te creëren. Complexe sculpturen kunnen aangepaste sjablonen of vormbevestigingen vereisen om de beoogde geometrie te behouden. Afmetingen tijdens deze fase helpen problemen tijdens de assemblage te verminderen.
5.3 Lassen en Structurele Assemblage
Nadat de componenten zijn gevormd, worden ze met geschikte las- of mechanische verbindingsmethoden verbonden. Lassen kan worden gebruikt om de buitenste schil te assembleren, interne steunen te verbinden en het hoofdconstructieframe te creëren. De lasprocedure moet worden gekozen op basis van materiaalkwaliteit, dikte, lasontwerp en het vereiste kwaliteitsniveau.
Voor grote sculpturen kan de fabrikant het kunstwerk in secties assembleren in plaats van het als één geheel te produceren. Deze aanpak kan het hanteren en transporteren van de werkplaats vergemakkelijken, maar vereist nauwkeurige controle van de gewrichtsposities, uitlijning en verbindingsdetails. Het fabricageteam moet ook de lasvervorming beheren zodat het uiteindelijke beeld zijn bedoelde vorm behoudt.
5.4 Slijpen en polijsten
Gelaste gebieden en oppervlakovergangen moeten mogelijk worden geslepen en gepolijst om het gespecificeerde uiterlijk te bereiken. Voor spiegelgepolijste sculpturen kan deze fase bijzonder veeleisend zijn, omdat zichtbare sporen kunnen blijven als de oppervlaktevoorbereiding onvolledig is. De fabrikant moet een passende volgorde van schuurmiddelen en polijstbewerkingen gebruiken om een consistent resultaat te bereiken.
De afwerking moet onder geschikte lichtomstandigheden worden gecontroleerd. Een oppervlak dat uniform lijkt in één lichtomgeving kan verschillen vertonen wanneer het wordt blootgesteld aan direct zonlicht of sterk kunstlicht. Voor projecten met hoge zichtbaarheid kunnen steekproefgoedkeuring en gefaseerde inspectie helpen om consistentie te behouden.
5.5 Proefassemblage en eindinspectie
Als het beeld in meerdere secties wordt vervaardigd, kan proefassemblage bevestigen dat de onderdelen vóór levering in elkaar passen. Het stelt het team ook in staat om uitlijning, verbindingsposities, overgangen van het oppervlak en het algemene uiterlijk te controleren. Problemen die in de werkplaats worden vastgesteld, zijn over het algemeen gemakkelijker op te lossen dan problemen die na transport naar de installatielocatie worden ontdekt.
De eindinspectie kan dimensieverificatie, lascontroles, oppervlakteafwerkingsbeoordeling, materiaaldocumentatie en verpakkingsbeoordeling omvatten. De fabrikant moet ook elk onderdeel duidelijk identificeren en relevante assemblage- of hanteringsinformatie aan het installatieteam verstrekken.
6. Het ontwerpen van roestvrijstalen sculpturen voor buitengebruik
Buitensculpturen van roestvrij staal moeten functioneren onder omgevingsomstandigheden die gedurende het jaar kunnen veranderen. Regen, vochtigheid, luchtverontreinigende stoffen, zout, wind en temperatuurvariaties kunnen invloed hebben op materiaalprestaties en onderhoudsvereisten. Een sculptuur bedoeld voor een beschermde binnenplaats kan andere eisen hebben dan een sculptuur die naast de zee of op een blootgesteld openbaar plein is geplaatst.
6.1 Beschouw klimaat- en milieublootstelling
De installatielocatie moet worden beoordeeld voordat de roestvrijstalen kwaliteit en oppervlaktebehandeling worden gekozen. Kustomgevingen kunnen sculpturen blootstellen aan zout- en chlorideafzettingen in de lucht, terwijl industriële gebieden verontreinigende stoffen kunnen bevatten die de oppervlakteconditie beïnvloeden. Stedelijke locaties kunnen ook kunstwerken blootstellen aan voertuiguitstoot, stof en schoonmaakmiddelen.
Ontwerpers moeten overwegen of het beeld direct wordt blootgesteld aan regen, of water zich kan verzamelen op horizontale oppervlakken en of het kunstwerk zich bevindt bij sproeiers, zwembaden of andere mogelijke bronnen van chemische blootstelling. Deze details kunnen zowel de materiaalkeuze als het ontwerp van voegen, holtes en drainagevoorzieningen beïnvloeden.
6.2 Voorkomen van watervallen en oppervlakteverontreiniging
Waterophoping kan onderhoudsproblemen veroorzaken en onder bepaalde omstandigheden bijdragen aan corrosierisico's. Beeldhouwontwerpen moeten onnodige watervallen, ontoegankelijke holtes en details die vuil of vuil verzamelen vermijden. Waar holle constructies worden gebruikt, moeten drainage en ventilatie worden meegenomen als onderdeel van het technische ontwerp.
Fabricage-hygiëne is ook belangrijk. Koolstofstalen deeltjes, slijpstof en ongeschikte gereedschappen kunnen roestvrijstalen oppervlakken tijdens de productie vervuilen. Dergelijke besmetting kan het uiterlijk en de corrosieprestaties van het eindwerk beïnvloeden. Passende behandelingen, gereedschapsbeheer en oppervlaktereiniging moeten worden opgenomen in het productieproces.
6.3 Constructief ontwerp voor wind- en buitenbelastingen
Grote buitensculpturen kunnen worden blootgesteld aan windbelasting en andere omgevingsfactoren. De constructie moet deze belastingen overbrengen via de interne steunen, verbindingspunten, basisplaten en fundering. Het vereiste ontwerp hangt af van de hoogte, vorm, geprojecteerde oppervlakte, gewicht en installatielocatie van het beeld.
Structurele berekeningen moeten worden uitgevoerd door gekwalificeerde professionals met behulp van de toepasselijke ontwerpeisen. Het fabricageteam moet werken met goedgekeurde technische informatie en ervoor zorgen dat de vervaardigde onderdelen voldoen aan de gespecificeerde structurele details. De funderings- en ankerarrangementen moeten ook worden afgestemd met het bouwteam van de bouw vóór de installatie.
6.4 Reinigings- en onderhoudsvereisten
Regelmatige schoonmaak helpt vuil, vingerafdrukken, zoutafzettingen en andere verontreinigingen van roestvrijstalen sculpturen te verwijderen. De schoonmaakfrequentie hangt af van de omgeving, de oppervlakteafwerking en het blootstellingsniveau. Kust- en industriële locaties vereisen mogelijk vaker inspectie en reiniging dan beschermde binnen- of buitenomgevingen.
Reinigingsmethoden moeten compatibel zijn met de kwaliteit en afwerking van roestvrij staal. Schuurgereedschap of ongeschikte chemicaliën kunnen het oppervlak beschadigen of zichtbare sporen achterlaten. De fabrikant moet onderhoudsaanbevelingen geven die geschikte reinigingsmethoden uitleggen en producten of praktijken identificeren die vermeden moeten worden.
7. Constructief ontwerp, vervoer en installatie
Een roestvrijstalen sculptuur is niet compleet wanneer de fabricage is afgerond. Het moet worden vervoerd, gepositioneerd, aangesloten en vastgezet volgens het goedgekeurde installatieplan. Deze eisen moeten vanaf het begin invloed hebben op het ontwerp en de productiestrategie, vooral voor grote sculpturen die niet als één stuk kunnen worden geleverd.
7.1 Interne ondersteuningsstructuren en funderingen
Grote roestvrijstalen sculpturen kunnen interne frames, ribben, verstevigingen, steunplaten of andere versterkingscomponenten gebruiken. Deze elementen helpen de vorm van de constructie te behouden en de belastingen over te brengen naar de fundering. Hun ontwerp is afhankelijk van de geometrie, afmetingen, materiaaldikte en blootstelling aan de omgeving.
De fundering kan bestaan uit gewapend beton, ingebedde platen, ankerbouten of andere technische constructies. De beeldhouwfabrikant moet de verbindingsdetails afstemmen met de constructeur van het project en de civiele aannemer. De fundering moet worden voltooid en geïnspecteerd voordat het beeld wordt afgeleverd voor installatie.
7.2 Modulaire Fabricage voor Grote Sculpturen
Grote sculpturen zijn vaak onderverdeeld in transporteerbare modules. Dit kan de moeilijkheid verminderen om oversized kunstwerken door wegen, havens, werkplaatsingangen of bouwplaatsen te verplaatsen. Het kan ook het tillen en positioneren beter beheersbaar maken.
Modulaire fabricage vereist echter zorgvuldige planning van aansluitingslocaties en assemblagetoleranties. De secties moeten correct in elkaar passen terwijl de beoogde visuele continuïteit behouden blijft. Voor reflecterende sculpturen vereisen verbindingen en overgangen extra aandacht omdat verschillen in uitlijning of polijsten bijzonder zichtbaar kunnen zijn.
7.3 Vervoer en installatie ter plaatse
Transportplanning moet rekening houden met de afmetingen, het gewicht, de oppervlakteafwerking en de kwetsbaarheid van elk onderdeel. Op maat gemaakte steunen en beschermende verpakkingen kunnen nodig zijn om vervorming, krassen of impactschade te voorkomen. Voor internationale projecten moet het team ook rekening houden met de afmetingen van de zeecontainers, laadregelingen, exportdocumentatie en lokale leveringstoegang.
Installatie ter plaatse kan kranen, hefframes, gespecialiseerd tuigagewerk, tijdelijke steunen en getraind installatiepersoneel vereisen. De installatievolgorde moet vóór levering worden bevestigd, inclusief liftpunten, toegangsroutes, aansluitingsprocedures en veiligheidsvoorzieningen. Het projectteam moet ook verifiëren dat de fundering en de omliggende locatie klaar zijn om het beeld te ontvangen.
8. Hoeveel kost een roestvrijstalen sculptuur?
De kosten van een roestvrijstalen sculptuur hangen af van de afmetingen, ontwerpcomplexiteit, materiaalkwaliteit, fabricagemethoden, oppervlakteafwerking, structurele eisen en leveringsregelingen. Een eenvoudige binnensculptuur en een groot spiegelgepolijst buitenmonument kunnen aanzienlijk verschillen in productietijd en materiaalverbruik. Een zinvolle quote vereist daarom projectspecifieke informatie.
8.1 Belangrijkste factoren die de kosten beïnvloeden
Grootte is een belangrijke kostenfactor omdat grotere sculpturen over het algemeen meer materiaal, meer werkplaatsruimte, extra hanteerapparatuur en uitgebreidere structurele planning vereisen. Complexiteit kan echter even belangrijk zijn. Een relatief klein beeldhouwwerk met ingewikkelde krommingen, gedetailleerde componenten of veeleisende oppervlakteafwerkingen kan aanzienlijke vakbekwame arbeid vereisen.
Materiaalkwaliteit en dikte beïnvloeden ook de offerte. Roestvrij staal van hogere kwaliteit kan de materiaalkosten verhogen, terwijl dikkere onderdelen veeleisendere snij- en vormingswerkzaamheden vereisen. Spiegelpolijsten, speciale coatings en andere aangepaste afwerkingen kunnen extra productietijd verlengen.
Aanvullende kosten kunnen onder meer engineering, funderingscoördinatie, proefmontage, verpakking, transport, hefapparatuur en installatie omvatten. Voor buitenlandse projecten moeten scheepvaart, douaneafhandeling, invoerrechten en lokale belastingen afzonderlijk worden verduidelijkt.
8.2 Informatie nodig voor een nauwkeurig citaat
Om een nauwkeurigere offerte te verkrijgen, dienen kopers de conceptafbeeldingen of tekeningen van het beeldhouwwerk, ongeveer de afmetingen, de voorkeur voor roestvrij staal, de afwerking van het oppervlak, de installatieplaats en de verwachte leverdatum te verstrekken. Architectonische tekeningen, locatiefoto's en informatie over de fundering kunnen de fabrikant helpen bij het beoordelen van structurele en installatiebehoeften.
Kopers moeten ook verduidelijken of de offerte ontwerpontwikkeling, technische coördinatie, fabricage, afwerking, verpakking, verzending en installatie bevat. Als sommige diensten worden uitgesloten, moeten ze duidelijk worden geïdentificeerd. Dit maakt het makkelijker om verschillende fabrikanten consistent te vergelijken en onverwachte kosten later te voorkomen.
9. Hoe kies je een fabrikant van roestvrijstalen beeldhouwwerken
De kwaliteit van het eindresultaat hangt sterk af van het vermogen van de fabrikant om het ontwerp om te zetten in een praktisch productieproces. Kopers moeten meer beoordelen dan alleen de productfoto's of de initiële prijs van de leverancier. Relevante ervaring, materiaalkennis, fabricageapparatuur, oppervlakteafwerkingsvaardigheden, kwaliteitscontrole en projectcoördinatie verdienen allemaal aandacht.
9.1 Beoordeling Vorige roestvrijstalen beeldhouwprojecten
Vraag om voltooide projecten te zien die vergelijkbaar zijn in materiaal, grootte, ontwerpcomplexiteit en installatieomgeving. Een fabrikant die ervaring heeft met spiegelgepolijste buitensculpturen kan andere mogelijkheden hebben dan een die voornamelijk kleine geborstelde roestvrijstalen decoraties produceert.
Het bekijken van verschillende fasen van eerdere projecten kan meer informatie opleveren dan alleen het bekijken van de voltooide foto's. Waar beschikbaar, vraag om voorbeelden van fabricage, proefassemblage, oppervlakteafwerking en voltooide installatie. Dit kan je helpen begrijpen hoe de fabrikant technische uitdagingen gedurende de productie aanpakt.
9.2 Evalueer fabricage- en afwerkingscapaciteiten
De productie van roestvrijstalen beeldhouwwerken vereist een combinatie van metaalbewerking en afwerkingsvaardigheden. Kopers moeten beoordelen of de fabrikant de vereiste snij-, vorm-, lassen-, sliff-, polijst- en assemblageprocessen aankan. Voor grote of complexe kunstwerken moet de werkplaats ook geschikte ruimte en apparatuur hebben voor componenthantering en proefmontage.
Oppervlakteafwerking verdient bijzondere aandacht. Een fabrikant kan mogelijk de gewenste vorm assembleren, maar mist de ervaring om een consistente spiegel- of borstelafwerking te produceren. Vraag hoe de oppervlaktekwaliteit wordt gecontroleerd, hoe zichtbare lassen worden behandeld en hoe verschillende secties worden afgestemd tijdens de eindmontage.
9.3 Kwaliteitscontrole en projectmanagement bevestigen
Een betrouwbare leverancier moet een duidelijk proces hebben voor het beoordelen van tekeningen, het verifiëren van materialen, het controleren van afmetingen, het inspecteren van lassen, het evalueren van afwerkingen en het voorbereiden van onderdelen voor levering. Kopers moeten begrijpen wanneer inspecties plaatsvinden en welke documentatie kan worden verstrekt.
Projectmanagement is even belangrijk. Bevestig het ontwerpgoedkeuringsproces, productiemijlpalen, communicatieafspraken, offerte-opnames, leveringsschema en verantwoordelijkheden voor de installatie. Deze details zijn vooral belangrijk wanneer de sculptuur deel uitmaakt van een groter bouw- of landschapsproject.
9.4 Bespreek uw project met de fabrikant
Bespreek vóór het bevestigen van een bestelling de beoogde toepassing en technische vereisten rechtstreeks met de fabrikant. Verskaf beschikbare tekeningen, referentieafbeeldingen, afmetingen, voorkeursafwerkingen en locatie-informatie. Dit geeft het productieteam een basis om materiaalgeschiktheid, fabricagemethoden en mogelijke installatieproblemen te evalueren.
Yifeng Sculpture voert op maat gemaakte beeldhouwprojecten uit voor verschillende architecturale, commerciële en openbare omgevingen. Je kunt onzePortfolio van beeldhouwprojectom voorbeelden van afgerond werk te bekijken of meer te weten te komen over onzeMaatwerk-beeldhouwdiensten. Het delen van uw projectvereisten met ons team kan helpen om een geschikte richting voor ontwerp en productie te bepalen.
10. Conclusie
Een succesvol roestvrijstalen sculptuurproject hangt af van meer dan alleen het kiezen van een visueel aantrekkelijk ontwerp. Materiaalkwaliteit, oppervlakteafwerking, fabricagetechnieken, constructietechniek, transport en installatie beïnvloeden allemaal het eindresultaat. Voor buitentoepassingen moeten de vereisten voor milieublootstelling en onderhoud worden geëvalueerd voordat de productie begint.
Voor ontwikkelaars, architecten, landschapsontwerpers en inkoopteams kan het samenwerken met een ervaren fabrikant helpen om artistieke eisen te verbinden met praktische productiebeslissingen. Voordat u een offerte aanvraagt, bereidt u uw referentieafbeeldingen, afmetingen, voorkeursafwerking en installatiegegevens voor. Als u een roestvrijstalen sculptuur plant voor een openbare ruimte, hotel, commerciële ontwikkeling of architectonisch project,Neem contact op met Yifeng SculptureOm je ontwerp- en fabricagevereisten te bespreken.
Veelgestelde vragen over roestvrijstalen beeldhouwkunst
V1. Is een roestvrijstalen sculptuur geschikt voor gebruik buiten?
Ja, een roestvrijstalen sculptuur kan geschikt zijn voor buitengebruik wanneer de materiaalkwaliteit, het structurele ontwerp, de oppervlakteafwerking en de installatiedetails zijn gekozen op basis van de omgeving. Kustlocaties en gebieden blootgesteld aan chloridehoudende stoffen kunnen meer corrosiebestendige kwaliteiten vereisen, zoals 316 roestvrij staal. Drainage, schoonheid van de fabricage en regelmatig onderhoud zijn ook belangrijk voor langdurige prestaties.
V2. Wat is de beste roestvrijstalen kwaliteit voor een roestvrijstalen sculptuur?
De beste kwaliteit voor een roestvrijstalen sculptuur hangt af van de installatieomgeving en de projectvereisten. Graad 304 wordt veel gebruikt in veel binnen- en matige buitenomgevingen, terwijl graad 316 vaak wordt beschouwd voor kust- en veeleisendere chlorideblootstellingsomstandigheden. Kopers dienen de daadwerkelijke terreinomstandigheden met de fabrikant te bespreken voordat ze de materiaalspecificatie bevestigen.
V3. Welke afwerkingen zijn er beschikbaar voor een roestvrijstalen sculptuur?
Veelvoorkomende afwerkingen voor een roestvrijstalen sculptuur zijn spiegelpolijsten, geborstelde afwerking, matte afwerking, kraalgestraalde texturen en gekleurde of gecoate oppervlakken. Elke afwerking zorgt voor een ander visueel effect en heeft verschillende hanterings- en onderhoudsvereisten. Kopers dienen het gewenste uiterlijk te bevestigen via referentiebeelden of goedgekeurde voorbeelden voordat de fabricage begint.
V4. Hoe wordt een groot roestvrijstalen sculptuur vervaardigd en geïnstalleerd?
Een groot roestvrijstalen sculptuur wordt meestal gemaakt door een combinatie van snijden, vormen, lassen, slijpen, polijsten en assemblage. Het kan worden opgedeeld in kleinere modules om de productie en het transport van de werkplaats te vergemakkelijken. Het installatieproces kan kranen, hefapparatuur, technische verbindingen en een voorbereide fundering omvatten. Componentenafdelingen en installatiedetails moeten tijdens de ontwerpfase worden gepland.
V5. Hoe onderhoud ik een buitensculptuur van roestvrij staal?
Om een buitensculptuur van roestvrij staal te onderhouden, verwijder je opgehoopt vuil, vingerafdrukken, zoutafzettingen en andere verontreinigingen met reinigingsmethoden die geschikt zijn voor het materiaal en de oppervlakteafwerking. Inspecteer het beeld periodiek op oppervlakteveranderingen, beschadigde coatings of gebieden waar water zich verzamelt. De schoonmaakfrequentie moet rekening houden met lokale omgevingsomstandigheden, met vaker aandacht in kust- en industriële gebieden.
Gerelateerde pagina's: