Beeldhouwfabricage: Een Complete Gids voor Materialen, Processen, Technieken en Kwaliteitscontrole
Beeldhouwproductie is het proces waarbij een artistiek concept of goedgekeurd ontwerp wordt omgezet in een voltooid driedimensionaal kunstwerk. Het omvat materiaalvoorbereiding, snijden, vormen, lassen, gieten, vormen, vormen, assemblage, oppervlaktebehandeling en kwaliteitscontrole. Voor commerciële ontwikkelingen, openbare kunstprojecten, hotels, parken en architectonische omgevingen beïnvloedt de kwaliteit van de fabricage direct het uiterlijk, de structurele prestaties, duurzaamheid en de installatievereisten van het beeldhouwwerk.
In tegenstelling tot standaardproductie omvat beeldhouwproductie vaak unieke vormen, onregelmatige geometrieën, oversized componenten en aangepaste oppervlakteafwerkingen. Een ontwerp dat er eenvoudig uitziet in een rendering kan gespecialiseerde productietechnieken en zorgvuldige coördinatie tussen ontwerpers, ingenieurs en fabricageteams vereisen. Materiaalkeuze en productiemethoden moeten daarom samen worden beschouwd in plaats van als afzonderlijke beslissingen te worden behandeld.
Deze gids legt de belangrijkste fasen van beeldhouwproductie uit, waaronder materiaalopties, productietechnieken, structurele overwegingen, afwerkingsmethoden en kwaliteitscontrole. Het is bedoeld voor projecteigenaren, architecten, ontwerpers, aannemers en inkoopteams die willen begrijpen hoe een sculptuur wordt vervaardigd en hoe een fabricagepartner te evalueren.
1. Wat is sculptuurfabricage?
Beeldhouwfabricage verwijst naar het praktische productiewerk dat nodig is om een sculptuur te maken op basis van een ontwerpconcept, technische tekening of goedgekeurd model. Afhankelijk van het materiaal en de artistieke vorm kan het proces bestaan uit metaalbewerking, gieten, vormen, snijden, composietproductie of een combinatie van verschillende technieken.
Het doel is niet simpelweg om een vorm te reproduceren. Een sculptuur moet ook voldoen aan eisen voor afmetingen, oppervlaktekwaliteit, structurele stabiliteit, materiaalprestaties en installatie. Voor grote openbare kunstwerken kan fabricageplanning componentsegmentatie, interne versterking, liftpunten, verbindingsdetails en proefmontage vóór levering omvatten.
1.1 Beeldhouwproductie versus massaproductie
Massaproductie maakt doorgaans gebruik van gestandaardiseerde ontwerpen, herhaalbare afmetingen en gevestigde productieprocessen om grote hoeveelheden vergelijkbare producten te produceren. Beeldhouwproductie is vaak meer projectspecifiek. Elk kunstwerk kan unieke verhoudingen, krommingen, texturen, verbindingen en afwerkingseisen hebben, zelfs als hetzelfde materiaal in meerdere projecten wordt gebruikt.
Dit maakt ontwerpinterpretatie en productieplanning bijzonder belangrijk. Fabricateurs moeten de artistieke intentie begrijpen en praktische manieren identificeren om de vorm te vervaardigen. Een grote vloeiende roestvrijstalen sculptuur kan bijvoorbeeld aangepaste sjablonen, gesegmenteerde metalen panelen, gespecialiseerd vormen en zorgvuldig geplande lasreeksen vereisen. Een bronzen figuur kan modellering, mallen, gieten en gedetailleerde oppervlakteafwerking vereisen.
Omdat elk project andere eisen heeft, moet het fabricageproces worden ontwikkeld rond het goedgekeurde ontwerp in plaats van het kunstwerk in een standaard productiemethode te dwingen.
1.2 Veelvoorkomende soorten beeldhouwprojecten
Beeldhouwfabricage omvat een breed scala aan toepassingen. Openbare kunstprojecten kunnen grote vrijstaande sculpturen omvatten die worden geplaatst in parken, pleinen, waterkanten en stedelijke ruimtes. Architectonische projecten kunnen sculpturen vereisen die zijn geïntegreerd in gebouwen, gevels, binnenplaatsen of landschapselementen. Commerciële ontwikkelingen laten vaak op maat gemaakte kunstwerken maken voor hotels, winkelcentra, kantoorgebouwen en woonwijken.
Binnensculpturen kunnen fijne details, oppervlakteconsistentie, kleurnauwkeurigheid en coördinatie met interieurafwerkingen prioriteit geven. Buitenprojecten vereisen doorgaans extra aandacht voor weersomstandigheden, corrosiebestendigheid, structurele ondersteuning, drainage en langdurig onderhoud. Sommige projecten combineren verschillende materialen of productietechnieken om een bepaald visueel effect te bereiken.
2. Hoe je je voorbereidt op het maken van beeldhouwwerken
Succesvolle fabricage begint voordat materialen de werkplaats binnenkomen. Het ontwerp, de afmetingen, materiaalspecificaties, productiemethoden en installatiecondities moeten vooraf worden beoordeeld. Deze voorbereiding helpt het fabricageteam potentiële problemen vroeg te identificeren en vermindert het risico op herwerk nadat de productie is gestart.
2.1 Herziening van de ontwerp- en technische tekeningen
De eerste stap is het beoordelen van het goedgekeurde ontwerp en bepalen of het voldoende informatie bevat voor productie. Conceptschetsen en renderings communiceren de artistieke richting, maar ze tonen mogelijk niet de afmetingen, diktes, verbindingsdetails, interne structuren of componentendelingen die nodig zijn voor fabricage.
Voor complexe projecten kan het ontwerppakket driedimensionale modellen, gedimensioneerde tekeningen, doorsnedeaanzichten, materiaalspecificaties, referenties voor de oppervlakteafwerking en installatiedetails bevatten. Deze documenten helpen het productieteam de beoogde geometrie te begrijpen en gebieden te identificeren die aanvullende engineering of productieontwikkeling vereisen.
Als bepaalde details onopgelost blijven, moeten deze worden verduidelijkt voordat de productie begint. Het fabriceren van componenten op basis van aannames kan leiden tot dimensionale inconsistenties, montageproblemen of verschillen tussen het eindbeeld en het goedgekeurde concept.
2.2 Materialen en productiemethoden selecteren
De materiaalkeuze moet gebaseerd zijn op het uiterlijk van het beeld, de afmetingen, de structurele eisen, de installatieomgeving en de onderhoudsverwachtingen. Roestvrij staal, brons, glasvezel, aluminium, verweerd staal, steen en andere materialen hebben elk verschillende verwerkingseigenschappen.
Het gekozen materiaal beïnvloedt de beschikbare productiemethoden. Roestvrijstalen sculpturen kunnen snijden, buigen, rollen, lassen en polijsten omvatten. Bronzen sculpturen maken vaak gebruik van gietprocessen, terwijl glasvezelsculpturen doorgaans worden geproduceerd via malgebaseerde composietproductie. Steensculpturen kunnen gesneden, gesneden, slijpen en oppervlaktebehandeling vereisen.
Ontwerpers en fabrikanten moeten samen materiaal- en procescompatibiliteit evalueren. Een materiaal kan het gewenste uiterlijk bieden, maar extra versteviging, gespecialiseerde apparatuur of complexere afwerking vereisen om het beoogde resultaat te bereiken.
2.3 Plancomponentsegmentatie en Werkplaatsproductie
Grote sculpturen worden vaak onderverdeeld in kleinere onderdelen voor productie, behandeling, transport en installatie. Componentsegmentatie moet voldoen aan de geometrie en structurele eisen van het beeldhouwwerk, waarbij rekening wordt gehouden met de beschikbare werkplaatsruimte en transportbeperkingen.
Gezamenlijke posities moeten zorgvuldig worden gepland. Slecht geplaatste verbindingen kunnen de visuele flow van het beeld verstoren of moeilijk te verbergen zijn na montage. Tegelijkertijd kunnen oversized componenten moeilijk te verplaatsen, op te tillen of veilig te vervoeren zijn. Het fabricageteam moet daarom visuele continuïteit afwegen met praktische productie- en installatievereisten.
Een productieplan moet ook de productievolgorde, inspectiepunten, proefassemblagevereisten en verwachte voltooiingsdata voor belangrijke componenten definiëren. Dit geeft het projectteam een duidelijker beeld van hoe het beeld zich door de workshop zal ontwikkelen.
3. Veelgebruikte materialen bij beeldhouwkunstfabricage
De keuze van materiaal heeft een grote invloed op fabricagetechnieken, productiekosten, uiterlijk en langetermijnprestaties. Kopers moeten niet alleen rekening houden met hoe een materiaal eruitziet, maar ook hoe het zich gedraagt tijdens de productie en onder de omstandigheden waarop het beeld wordt geplaatst.
3.1 Fabricage van roestvrijstalen beeldhouwwerken
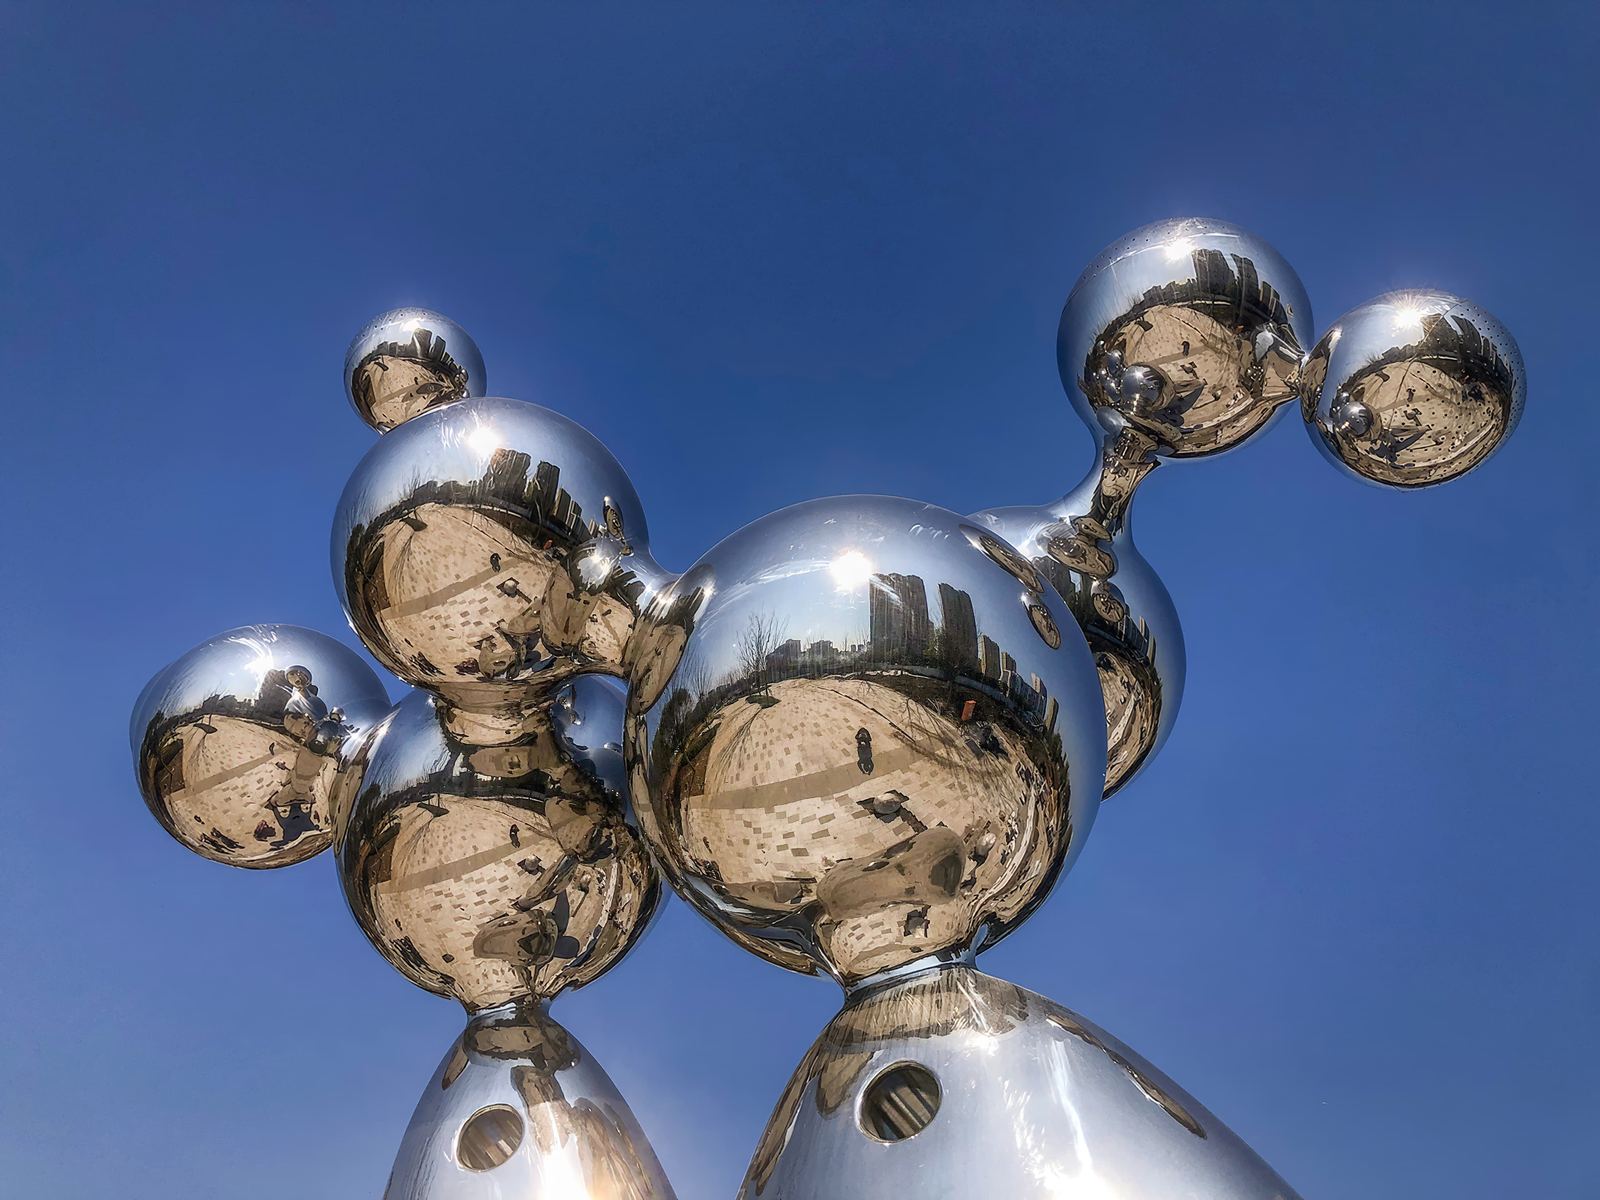
Roestvrij staal wordt veel gebruikt in de hedendaagse beeldhouwkunst omdat het sterkte combineert met een veelzijdig uiterlijk. Het kan worden verwerkt tot gebogen panelen, geometrische structuren, abstracte vormen en grote reflecterende oppervlakken. Afhankelijk van het ontwerp kan het afgewerkte beeld een spiegelgepolijst, geborsteld, mat of gecoat uiterlijk hebben.
Typische fabricageprocessen zijn onder andere snijden, buigen, walsen, lassen, slijpen en polijsten. Grote roestvrijstalen sculpturen kunnen meerdere gevormde secties vereisen die tot een complete structuur worden samengevoegd. Het fabricageteam moet de afmetingen en lasvervorming beheersen om de beoogde vorm te behouden.
Oppervlaktekwaliteit is bijzonder belangrijk voor reflecterende sculpturen. Krassen, ongelijkmatige polijst, zichtbare lassporen en inconsistente paneeluitlijning kunnen bij veranderende lichtomstandigheden zeer opvallend worden. Voor buitenprojecten moet het roestvrijstalen grade- en afwerkingssysteem ook worden gekozen op basis van de installatieomgeving.
3.2 Bronsbeeldvorming
Brons wordt veel gebruikt voor figuratieve sculpturen, herdenkingskunstwerken, culturele installaties en decoratieve stukken die gedetailleerde vormen vereisen. Gieten maakt het mogelijk om complexe vormen en fijne oppervlaktedetails te reproduceren, waardoor brons geschikt is voor sculpturen met ingewikkelde gelaatstrekken, kledingtexturen en ornamentele elementen.
Het fabricageproces omvat doorgaans modelvoorbereiding, malmaken, was- of patroonproductie afhankelijk van de gietmethode, metaalgieten, sectieverbindingen, haken en oppervlakteafwerking. Grotere bronzen sculpturen kunnen in aparte secties worden gegoten en na verwerking van de afzonderlijke onderdelen worden samengevoegd.
Bronsafwerking kan polijsten, patineren en beschermende coating omvatten. Omdat patinakleur kan variëren afhankelijk van het behandelproces, kunnen referentiemonsters en goedkeuringen van afwerking helpen om het verwachte uiterlijk te bepalen voordat het hele beeld is voltooid.
3.3 Fabricage van glasvezelsculpturen
Glasvezel is nuttig voor het maken van complexe vormen en relatief lichte sculpturen. Het wordt vaak gekozen voor oversized decoratieve vormen, thematische installaties, organische vormen en projecten waarbij geschilderde oppervlakken of aangepaste kleuren vereist zijn.
Vezelglassculptuurfabricage omvat doorgaans het maken van een meestermodel, het voorbereiden van een mal, het aanbrengen van hars en vezelversterking, het uitharden van het composietmateriaal, het verwijderen van het gevormde onderdeel en het afronden van de oppervlakteafwerking. De uiteindelijke sterkte en duurzaamheid hangen af van het harssysteem, de verstevigingsopstelling, de dikte van het laminaat en de kwaliteit van de productie.
Voor grote buitensculpturen van glasvezel moeten de interne steunconstructie en het verbindingssysteem worden ontworpen volgens de afmetingen en installatieomstandigheden van het beeldhouwwerk. Alleen de buitenste schil mag niet worden verondersteld voldoende structurele ondersteuning te bieden.
3.4 Aluminium, Verweersstaal en andere materialen
Aluminium kan worden gebruikt wanneer het verlagen van het totale gewicht belangrijk is. Het is geschikt voor bepaalde grote installaties, hangende vormen en architectonische sculpturen. De fabricage kan snijden, vormen, lassen, bewerken en oppervlaktebehandeling omvatten. Ontwerpers moeten bij het ontwikkelen van de constructie rekening houden met de mechanische eigenschappen en verbindingsvereisten van het materiaal.
Verweeringsstaal wordt gekozen vanwege zijn kenmerkende verouderde uiterlijk en architectonische karakter. De fabricage kan snijden, lassen, vormen en gecontroleerde oppervlakteontwikkeling omvatten. Milieuomstandigheden en waterafvoer moeten echter worden meegewogen, omdat verweringsstaal vlekken kan veroorzaken op aangrenzende oppervlakken tijdens bepaalde stadia van verwering.
Steen, hout, koper, beton en constructies van gemengde materialen worden ook gebruikt in beeldhouwprojecten. Elk materiaal heeft zijn eigen verwerkingseisen, gewichtskenmerken en onderhoudsoverwegingen. Voor sculpturen die verschillende materialen combineren, moet het ontwerp aansluitingsdetails en potentiële verschillen in thermische uitzetting, corrosiegedrag en weerbestendigheid aanpakken.
4. Belangrijkste technieken voor beeldhouwproductie
De productietechnieken die bij het vervaardigen van beeldhouwwerken worden gebruikt, zijn afhankelijk van het materiaal, de geometrie, de afmetingen en de gewenste afwerking. Sommige sculpturen worden voornamelijk gemaakt door metaalbevellers en lassen, terwijl andere gieten, vormen, snijden of digitale productie vereisen. Complexe projecten kunnen verschillende technieken combineren binnen één kunstwerk.
4.1 Snijden en materiaalvoorbereiding
Snijden is een van de basisbewerkingen in veel beeldhouwproductieprojecten. Metalen platen, staven, platen, buizen en andere materialen moeten worden gesneden in onderdelen die overeenkomen met de goedgekeurde tekeningen. Afhankelijk van het materiaal en de vereiste nauwkeurigheid kunnen fabrikanten lasersnijden, plasmasnijden, waterstraalsnijden, zagen of andere methoden gebruiken.
Nauwkeurig snijden helpt de pasvorm tussen componenten te verbeteren en vermindert onnodig materiaalverspiling. Voor sculpturen met complexe gebogen oppervlakken kunnen sjablonen of digitale snijbestanden helpen om consistentie tussen afzonderlijke secties te behouden. Materiaalidentificatie en afmetingen moeten worden afgerond vóór de volgende productiefase.
4.2 Buigen, rollen en vormen
Vormprocessen worden gebruikt om gebogen, afgeronde, gevouwen of anderszins gevormde componenten te creëren. Metalen platen kunnen in hoeken worden gebogen, worden opgerold tot cilindrische secties of gevormd tot complexere profielen. De gekozen methode hangt af van materiaaldikte, kromming, componentgrootte en de beschikbare apparatuur.
Grote sculpturen vereisen vaak op maat gemaakte vormreeksen omdat de gewenste vorm niet met één enkele bewerking kan worden geproduceerd. De fabrikator moet mogelijk sjablonen maken, proefstukken testen of vormparameters aanpassen om de vereiste geometrie te bereiken. Terugslag, materiaaldeformatie en dimensionale variatie moeten tijdens het proces worden meegewogen.
Voor organische of onregelmatige vormen kunnen meerdere gevormde secties worden samengevoegd om een doorlopend oppervlak te creëren. Het ontwerp- en fabricageteam moet deze secties zorgvuldig plannen om zichtbare overgangen te verminderen en de bedoelde verhoudingen te behouden.
4.3 Lassen en Metaalassemblage
Lassen verbindt afzonderlijke metalen componenten om de buitenvorm of interne structuur van het beeld te creëren. Het wordt veel gebruikt in de fabricage van roestvrij staal, aluminium en verweringsstaal. Lasmethoden en -procedures moeten worden geselecteerd op basis van het materiaal, de dikte, de samenstelling van de verbinding en de projecteisen.
Laskwaliteit beïnvloedt zowel de structurele prestaties als het visuele verschijnsel. In zichtbare gebieden moeten lassanden mogelijk worden geslepen en gepolijst om een consistent oppervlak te creëren. In constructieve gebieden moeten de voorbereiding van verbindingen, lasgrootte, toegankelijkheid en inspectievereisten worden gedefinieerd volgens het technische ontwerp.
Lassen kan hittevervorming veroorzaken, vooral bij het werken met dunne metalen panelen of grote assemblages. Gecontroleerde lasreeksen, geschikte bevestigingen en afmetingen kunnen helpen vervorming te verminderen en de beoogde vorm van het beeld te behouden.
4.4 Gieten en Gieten
Gieten wordt vaak gebruikt voor bronzen sculpturen en andere kunstwerken die gedetailleerde vormen vereisen. Een model wordt gebruikt om een mal te maken, waarna gesmolten materiaal in de mal wordt gebracht en laat stollen. Na verwijdering wordt het gietstuk gereinigd, verwerkt en afgewerkt volgens de ontwerpeisen.
Gieten is ook centraal in de productie van glasvezelsculpturen. Een mal definieert de buitenste geometrie en helpt de beoogde vorm te reproduceren. De kwaliteit van het mastermodel en het maloppervlak kan invloed hebben op het uiteindelijke uiterlijk, de afmetingen en de hoeveelheid afwerkingswerk die nodig is.
Zowel gieten als gieten vereisen zorgvuldige voorbereiding. Luchtzakken, onvolledige vulling, oppervlakkige defecten, schimmelschade of dimensionale veranderingen kunnen het eindproduct beïnvloeden. De inspectie moet daarom op de juiste momenten worden opgenomen in plaats van uitgesteld tot de definitieve afwerking.
4.5 Snijden, slijpen en oppervlaktedetails
Snijden en slijpen worden gebruikt om vormen te verfijnen, texturen te creëren, overtollig materiaal te verwijderen en overgangen tussen oppervlakken te verbeteren. Deze bewerkingen zijn gebruikelijk in de productie van steen, hout, metaal en gegoten sculpturen. Afhankelijk van de artistieke eisen kan het oppervlak zichtbare gereedschapssporen bevatten of verfijnd worden om een gladde en consistente afwerking te bereiken.
Oppervlaktedetails kunnen bijzonder belangrijk zijn voor figuratieve en representatieve sculpturen. Gezichtskenmerken, plooien, patronen en andere kleine elementen kunnen handmatig werk vereisen na het hoofdvorm- of gietproces. De hoeveelheid detail die nodig is, moet in het projectschema worden verwerkt, omdat ingewikkelde afwerking aanzienlijke vakbekwame arbeid kan vereisen.
5. Oppervlakteafwerking en uiterlijkcontrole
Oppervlakteafwerking is het stadium waarin het uiteindelijke visuele karakter van het beeld duidelijk wordt. Het kan kleur, reflectiviteit, textuur, weerbestendigheid en de waargenomen kwaliteit van het kunstwerk beïnvloeden. Afwerkingseisen moeten tijdens de ontwerpontwikkeling worden gedefinieerd, zodat het productieteam geschikte processen en inspectienormen kan selecteren.
5.1 Polijsten en geborstelde afwerkingen
Polijsten wordt vaak gebruikt voor roestvrijstalen en andere metalen sculpturen die een gladde of reflecterende uitstraling vereisen. Het proces kan meerdere slijp- en polijstfasen omvatten om oppervlakte-imperfecties te verwijderen en het vereiste reflectieniveau te bereiken. Spiegelgepolijste oppervlakken vereisen bijzonder zorgvuldige behandeling omdat krassen en ongelijke overgangen gemakkelijk zichtbaar zijn.
Geborstelde afwerkingen creëren een directionele oppervlaktetextuur en worden vaak gekozen voor hedendaagse architectonische en openbare kunsttoepassingen. De richting en consistentie van het borstelen moeten worden geregeld over de aangesloten componenten. Als verschillende panelen onafhankelijk worden afgewerkt zonder een consistente referentie, kan het uiteindelijke beeld onder bepaalde lichtomstandigheden zichtbare verschillen vertonen.
5.2 Schilderen en beschermende coatings
Schilderen stelt sculpturen in staat om specifieke kleuren en visuele effecten te bereiken. Het wordt vaak gebruikt voor glasvezel, staal en andere materialen waar een gecontroleerde kleurweergave vereist is. Oppervlaktevoorbereiding is essentieel omdat vervuiling, stof, ongelijke substraten of onvoldoende priming de hechting en het uiterlijk van de coating kunnen beïnvloeden.
Beschermende coatings kunnen ook worden gebruikt om de weerstand tegen vocht, ultraviolet blootstelling, slijtage of andere omgevingsfactoren te verbeteren. Het coatingsysteem moet worden geselecteerd op basis van het basismateriaal en de verwachte gebruiksomstandigheden. Kopers dienen het gespecificeerde coatingproces, kleurreferentie en onderhoudsaanbevelingen met de fabrikant te bevestigen.
5.3 Patina en getextureerde oppervlakken
Patina wordt vaak gebruikt op brons en bepaalde metalen sculpturen om verouderde, gevarieerde of artistieke oppervlakte-effecten te creëren. Afhankelijk van het behandelproces kan de uiteindelijke kleur variëren van donkerbruin en zwart tot groen of andere tinten. Omdat patinaontwikkeling chemische en omgevingsfactoren vereist, vereist het bereiken van een consistent resultaat ervaring en procescontrole.
Getextureerde oppervlakken kunnen ook worden gemaakt door te snijden, hameren, gieten, zandstralen of andere methoden. Deze afwerkingen kunnen het karakter van het materiaal benadrukken of het artistieke concept ondersteunen. Voor grote sculpturen moeten monsters worden beoordeeld voordat de behandeling op het volledige kunstwerk wordt toegepast.
5.4 Het beschermen van het beeld tijdens het hanteren en leveren
Zelfs een goed afgewerkte sculptuur kan beschadigd raken tijdens het hanteren, opbergen of transport. Reflecterende oppervlakken kunnen bekrast zijn, geschilderde afwerkingen kunnen beschadigd raken en delicate onderdelen kunnen vervormen als ze niet goed worden ondersteund. De verpakkingsmethode moet daarom worden gekozen op basis van het materiaal, de afmetingen, het gewicht en de oppervlaktekenmerken van de sculptuur.
Beschermfolie, zachte verpakkingsmaterialen, op maat gemaakte steunen, kratten en versterkte verpakkingen kunnen afhankelijk van het project worden gebruikt. Componenten moeten duidelijk worden geïdentificeerd en er moeten waar nodig lift- of hanterinstructies worden verstrekt. Voor internationale leveringen moet verpakking ook rekening houden met de afhandeling tijdens het laden, lossen en meerdere transportfasen.
6. Structurele overwegingen bij beeldhouwproductie
Structurele planning is essentieel voor sculpturen die groot, zwaar, blootgesteld aan buitenomstandigheden of geplaatst zijn in ruimtes die toegankelijk zijn voor het publiek. Het fabricageteam moet begrijpen hoe het beeld zijn eigen gewicht zal dragen en externe lasten zal overdragen aan de fundering of ondersteunende constructie. Artistieke en technische eisen moeten door het hele project worden gecoördineerd.
6.1 Interne Frames en Versterking
Sommige sculpturen vereisen interne frames of versterking om hun vorm te behouden en hun buitenste materialen te ondersteunen. Dit komt vaak voor bij grote roestvrijstalen, glasvezel- en andere holle of schelpgebaseerde sculpturen. De interne structuur kan gebruikmaken van metalen frames, ribben, steunplaten, verstevigingen of andere technische componenten.
Het verstevigingssysteem moet worden ontworpen rond de geometrie, afmetingen, materiaaleigenschappen en verwachte belastingen van het beeldhouwwerk. Ook moet het toegang overwegen voor lassen, bouten, inspectie en toekomstig onderhoud. Interne structuren die na de assemblage moeilijk bereikbaar zijn, kunnen extra inspectie of beschermingsmaatregelen vereisen tijdens de fabricage.
6.2 Verbindingen, ankers en funderingen
De verbinding tussen een sculptuur en zijn fundament is een cruciaal onderdeel van het installatieontwerp. Afhankelijk van het project kan het beeld basisplaten, ankerbouten, ingebedde platen, mechanische verbindingen of andere technische systemen gebruiken. Deze details moeten worden afgestemd met het funderingsontwerp en het bouwteam van de bouw.
Voor grote buitensculpturen moeten structurele berekeningen mogelijk rekening houden met windbelastingen, kantelkrachten, trillingen en andere locatie-specifieke omstandigheden. De vereiste ontwerpcriteria zijn afhankelijk van lokale regelgeving en de installatieomgeving. Gekwalificeerde constructieprofessionals dienen de relevante berekeningen en aansluitingsdetails te bekijken voordat ze worden vervaardigd en geïnstalleerd.
6.3 Ontwerp voor onderhoud en langetermijnprestaties
Langetermijnprestaties moeten tijdens de fabricage worden meegenomen en niet alleen na de installatie. Watervallen, ontoegankelijke holtes, blootliggende verbindingen en incompatibele materialen kunnen onderhoudsproblemen veroorzaken. Geschikte drainage, beschermende behandelingen, toegangspunten en vervangbare onderdelen kunnen de gebruiksvriendelijkheid van het beeld verbeteren.
De onderhoudsvereisten variëren afhankelijk van het materiaal en de afwerking. Roestvrij staal kan periodiek schoongemaakt moeten worden, brons kan oppervlakkige inspectie en beschermingsbehandeling vereisen, en geschilderd glasvezel kan na langdurige blootstelling reparaties nodig hebben voor de coating. De fabrikant moet passende onderhoudsinstructies geven op basis van de materialen en afwerkingsprocessen die in het project zijn gebruikt.
7. Kwaliteitscontrole bij beeldhouwproductie
Kwaliteitscontrole zorgt ervoor dat het uiteindelijke beeld overeenkomt met het goedgekeurde ontwerp en voldoet aan de vereiste productienormen. Omdat sculptuurprojecten vaak maatwerkafmetingen en unieke afwerkingen vereisen, moeten inspectiecriteria worden vastgesteld voordat de productie begint. Een duidelijk inspectieplan helpt de klant en fabrikant ook om kwaliteitsproblemen objectief op te lossen.
7.1 Materiaalinspectie
De materiaalinspectie bevestigt dat de gebruikte materialen in overeenstemming zijn met de goedgekeurde specificaties. Afhankelijk van het project kunnen controles materiaalkwaliteit, dikte, afmetingen, oppervlaktetoestand en relevante leveranciersdocumentatie omvatten. Voor composietmaterialen moet het productieteam mogelijk de gespecificeerde hars en versterkingsmaterialen verifiëren.
Materiaalverificatie is vooral belangrijk wanneer het beeld wordt blootgesteld aan veeleisende omgevingsomstandigheden of wanneer het project specifieke structurele prestaties vereist. Elke materiaalvervanging moet worden besproken en goedgekeurd voordat deze in productie wordt gebruikt.
7.2 Dimensionale en fabricageinspectie
De dimensionale inspectie controleert of de gefabriceerde onderdelen overeenkomen met de goedgekeurde tekeningen en zoals bedoeld in elkaar passen. Metingen kunnen de totale afmetingen, componentgeometrie, aansluitingslocaties, uitlijning en assemblagetoleranties omvatten. Voor complexe sculpturen moet inspectie plaatsvinden in verschillende productiefasen, zodat afwijkingen kunnen worden gecorrigeerd voordat ze latere componenten beïnvloeden.
Fabricageinspectie kan ook betrekking hebben op het uiterlijk van de las, de kwaliteit van de verbindingen, de gietgebreken, de kwaliteit van de mal, de voorbereiding van het oppervlak en de montagepasvorm. De inspectiemethode moet het materiaal en het productieproces weerspiegelen. Wanneer het om structurele prestaties gaat, kan aanvullende tests of professionele beoordeling vereist zijn volgens de projectspecificaties.
7.3 Oppervlakte- en afwerkingsinspectie
Oppervlakteinspectie beoordeelt of het voltooide beeld voldoet aan de afgesproken uiterlijkseisen. Veelvoorkomende inspectiepunten zijn krassen, deuken, ongelijkmatig polijsten, zichtbare lassporen, coatingdefecten, kleurvariatie en inconsistente textuur. Voor reflecterende of zeer zichtbare sculpturen kan inspectie onder geschikte lichtomstandigheden helpen om imperfecties te identificeren die in een werkplaatsomgeving mogelijk niet zichtbaar zijn.
Goedgekeurde voorbeelden en referentiebeelden kunnen helpen om verwachtingen te bepalen voor kleur, textuur en reflectie. De inspectiecriteria moeten echter ook erkennen dat bepaalde natuurlijke materialen en artistieke afwerkingen opzettelijke variaties kunnen bevatten. Het projectteam moet onderscheid maken tussen acceptabele materiaalkenmerken en daadwerkelijke productiefouten.
7.4 Proefassemblage en eindinspectie
Voor sculpturen die in meerdere secties zijn vervaardigd, kan proefassemblage helpen bevestigen dat de onderdelen vóór levering in elkaar passen. Het kan uitlijningsproblemen, verbindingsproblemen, ontbrekende onderdelen of afwerkingsverschillen aan het licht brengen die gemakkelijker in de werkplaats dan op de installatieplaats op te lossen zijn.
De eindinspectie moet het algehele uiterlijk, de afmetingen, componentidentificatie, verpakkingsstaat en relevante documentatie van het beeld bevestigen. Afhankelijk van het project kan de fabrikant inspectiefoto's, materiaalgegevens, onderhoudsinstructies en installatiebegeleiding leveren. Deze documenten kunnen het overdrachtsproces ondersteunen en nuttige informatie bieden voor toekomstig onderhoud.
8. Hoe kies je een beeldhouwbedrijf
Het kiezen van een fabricagepartner vereist meer dan alleen offertes vergelijken. Kopers moeten beoordelen of het bedrijf beschikt over de technische middelen, materiaalervaring, productiecapaciteiten en projectmanagementprocessen die nodig zijn voor het voorgestelde beeldhouwwerk. De meest geschikte leverancier is degene die de ontwerpintentie kan begrijpen en tegelijkertijd de praktische eisen van productie en levering beheert.
8.1 Bekijk relevante fabricage-ervaring
Begin met het bekijken van de voltooide projecten van het bedrijf en het identificeren van voorbeelden die vergelijkbaar zijn met het voorgestelde beeldhouwwerk. Houd rekening met materiaaltype, algemene afmetingen, structurele complexiteit, oppervlakteafwerking en installatieomgeving. Een bedrijf met ervaring in grote roestvrijstalen sculpturen is mogelijk beter geschikt voor een reflecterend buitenmonument dan een leverancier wiens werk zich voornamelijk richt op kleine decoratieve objecten.
Vraag naar de rol van het bedrijf in elk project. Sommige leveranciers verzorgen alleen fabricage, terwijl anderen ontwerpontwikkeling, technische coördinatie, afwerking, verpakking en installatieondersteuning bieden. Het begrijpen van de werkelijke omvang van eerdere werkzaamheden helpt kopers te beoordelen of de ervaring van de leverancier overeenkomt met de projectvereisten.
8.2 Evalueer werkplaatsapparatuur en productiecapaciteiten
Verschillende beeldhouwmaterialen vereisen verschillende uitrusting en vaardigheden. Metaalsculpturenfabricage kan snijmachines, vormapparatuur, lasfaciliteiten, slijpgereedschap en polijstruimtes vereisen. De productie van bronsbeelden vereist geschikte gietmiddelen en afwerkingsmogelijkheden, terwijl glasvezelproductie afhankelijk is van mallen maken en composietverwerkingsfaciliteiten.
Kopers moeten ook overwegen of de werkplaats de afmetingen en productie-volgorde van het beeld kan accommoderen. Een fabrikant kan sterke technische vaardigheden hebben, maar beperkte ruimte voor oversized assemblages of proefinstallaties. Voor grote projecten moeten de productiecapaciteit, hefapparatuur, opslagruimte en componentenafhandeling worden herzien.
8.3 Controleer Communicatie en Projectmanagement
Maatwerkfabricage vereist voortdurende communicatie tussen de klant, ontwerper, fabrikant en soms engineering- of installatieteams. De leverancier moet productiemethoden kunnen uitleggen, technische risico's kunnen identificeren, voortgangsupdates kunnen geven en eventuele wijzigingen kunnen communiceren die de kosten of levering kunnen beïnvloeden.
Voordat u een bestelling plaatst, verduidelijken zij het projectschema, het goedkeuringsproces van het ontwerp, inspectieregelingen, de omvang van de offerte en de verantwoordelijkheid voor transport en installatie. Een schriftelijke overeenkomst die deze items dekt, kan misverstanden tijdens productie en levering verminderen.
8.4 Beschouw de volledige projectondersteuning van de fabrikant
Sommige beeldhouwprojecten vereisen ondersteuning buiten de workshopproductie. Kopers kunnen hulp nodig hebben bij het verfijnen van het ontwerp, technische tekeningen, componentsegmentatie, verpakking, exportregelingen of installatiecoördinatie. Deze vereisten moeten worden besproken voordat een leverancier wordt gekozen, zodat het projectteam kan begrijpen welke diensten beschikbaar zijn en welke apart moeten worden geregeld.
Yifeng Sculpture levert op maat gemaakte beeldhouwwerken voor verschillende projecttoepassingen. Kopers kunnen onzeVoltooide beeldhouwprojectenOm het scala aan kunstwerken en fabricagetoepassingen te begrijpen, of bezoek onzePagina over beeldhouwdienstenVoor meer informatie over onze projectondersteuning. Het delen van concepttekeningen, referentiebeelden, afmetingen en materiaalvoorkeuren kan ons team helpen de fabricagevereisten te evalueren.
9. Conclusie
Beeldhouwfabricage combineert artistieke interpretatie met materiaalverwerking, structurele planning, oppervlakteafwerking en kwaliteitscontrole. Elke stap draagt bij aan het eindresultaat, van het beoordelen van het ontwerp en het selecteren van geschikte materialen tot het vormen, lassen, gieten, assembleren en inspecteren van het eindresultaat. Voor grote of complexe projecten is vroege coördinatie tussen opdrachtgever, ontwerper, fabrikant en engineeringteam bijzonder belangrijk.
Kijk bij het beoordelen van een fabricagepartner verder dan de oorspronkelijke offerte. Bekijk vergelijkbare projecten, werkplaatscapaciteiten, materiaalervaring, kwaliteitsinspectieprocedures en leveringsregelingen. Als je een op maat gemaakte sculptuur plant voor een openbare ruimte, commerciële ontwikkeling, architectonische omgeving of landschapsproject, bereid dan je tekeningen en projectvereisten voor enNeem contact op met Yifeng Sculptureom geschikte fabricagemethoden en productieopties te bespreken.
Veelgestelde vragen over beeldhouwkunstfabricage
V1. Wat zijn de belangrijkste fasen van het vervaardigen van beelden?
De belangrijkste fasen van beeldhouwproductie omvatten doorgaans ontwerpbeoordeling, materiaalkeuze, technische planning, materiaalvoorbereiding, snijden, vormen, lassen of gieten, assemblage, oppervlakteafwerking en kwaliteitscontrole. Het exacte proces hangt af van het materiaal en de complexiteit van het kunstwerk. Grote sculpturen kunnen ook structurele engineering, proefmontage, maatwerkverpakking, transportplanning en installatiecoördinatie vereisen.
V2. Welke materialen worden meestal gebruikt bij het vervaardigen van beeldhouwwerken?
Veelgebruikte materialen bij beeldhouwproductie zijn onder andere roestvrij staal, brons, glasvezel, aluminium, verweersstaal, steen en hout. Roestvrij staal is populair voor hedendaagse buitenkunst, brons is geschikt voor gedetailleerde gegoten sculpturen, en glasvezel is nuttig voor complexe vormen en lichte constructies. De materiaalkeuze moet rekening houden met uiterlijk, duurzaamheid, fabricage-eisen, installatieomstandigheden en onderhoudsverwachtingen.
V3. Hoe lang duurt het maken van beeldhouwwerken?
De tijd die nodig is voor het fabriceren van beeldhouwwerken hangt af van de grootte, ontwerpcomplexiteit, materiaal, productiemethoden en oppervlakteafwerking van het kunstwerk. Het algemene schema kan ook ontwerpgoedkeuring, technische coördinatie, materiaalinkoop, werkplaatsproductie, inspectie, transport en installatie omvatten. Kopers dienen de fabrikant tekeningen, afmetingen en projectdeadlines te verstrekken om een realistischer productieschema te verkrijgen.
V4. Hoe wordt de kwaliteit gecontroleerd tijdens de productie van sculpturen?
Kwaliteitscontrole tijdens de fabricage van beeldhouwwerken kan materiaalverificatie, afmetingen, las- of gietinspectie, assemblagecontroles, oppervlakte-afwerkingsbeoordeling en eindinspectie omvatten. Voor sculpturen die in meerdere secties zijn vervaardigd, kan proefassemblage helpen bevestigen dat de onderdelen correct in elkaar passen. De inspectiecriteria moeten vóór de productie worden overeengekomen, zodat fabrikant en klant een consistente basis hebben om het eindwerk te beoordelen.
V5. Hoe kies ik een betrouwbaar beeldhouwwerkbedrijf?
Om een betrouwbaar beeldhouwproductiebedrijf te kiezen, beoordeel je eerdere projecten, materiaalervaring, werkplaatsapparatuur, productiecapaciteiten, kwaliteitscontroleprocedures en projectmanagementregelingen. Zoek naar ervaring die past bij het materiaal, de grootte en de complexiteit van het voorgestelde beeldhouwwerk. Het is ook belangrijk om ontwerpgoedkeuring, productiemijlpalen, offerte-opnames, verpakking, transport en installatieverantwoordelijkheden te verduidelijken voordat de bestelling wordt bevestigd.
Gerelateerde pagina's: